

Hola chicos, si alguna vez han trabajado con moldes de cajas grandes de plástico, ya sea para enviar mercancías, almacenar productos o mover artículos a granel, sabrán que hay un pequeño factor decisivo en el que la mayoría de los nuevos fabricantes de moldes o de cajas duermen: la tasa de contracción. Como alguien que ha estado dirigiendo un negocio de suministro de moldes para cajas grandes de plástico durante más de 12 años, he visto a muchos clientes apresurarse en el diseño de moldes, saltarse los cálculos de contracción y terminar con cajas demasiado pequeñas, deformadas o inutilizables. Hoy, analizo exactamente cómo la tasa de contracción afecta estos moldes grandes y voluminosos, por qué no es negociable y cómo nos aseguramos de que nuestros clientes obtengan el ajuste correcto en todo momento.
Primero, mantengamos esto simple: la tasa de contracción es básicamente la medida de cuánto material plástico se contrae después de inyectarse en la cavidad del molde, enfriarse y solidificarse. No es un defecto, es una propiedad natural de casi todos los plásticos que utilizamos para las cajas, como el HDPE (polietileno de alta densidad), que es el preferido para la mayoría de las cajas grandes porque es resistente, liviano y apto para alimentos. El problema surge cuando no se tiene en cuenta durante el diseño del molde. Mucha gente piensa: "Necesito una caja de 120 cm de largo, así que haré la cavidad del molde de 120 cm, ¿verdad?" No, porque el HDPE puede encogerse entre un 1,5 % y un 3,5 % dependiendo del grado, la temperatura de procesamiento e incluso la rapidez con la que se enfría. Si no lo haces, terminarás con una caja entre 3 y 4 cm más corta. Para una caja grande, eso puede parecer trivial, pero ¿en logística? Se trata de un espacio perdido en los estantes, una caja que no se apila correctamente o incluso un producto que no pasa por la puerta de un muelle de carga.
Ahora, hablemos de los puntos débiles específicos que causa la contracción de las cajas grandes. Los moldes grandes ya son más voluminosos, más caros y más difíciles de modificar una vez mecanizados. Si su cálculo de contracción no es correcto, no se trata sólo de un pequeño ajuste: es posible que tenga que volver a mecanizar cientos de gramos de acero o incluso construir un molde completamente nuevo. A modo de contexto, un molde típico de caja grande de plástico para envío puede pesar más de 2000 kg, y reelaborarlo puede costar entre un 20 y un 30 % del precio del molde original. Ese es un golpe que nadie quiere recibir, especialmente cuando se puede obtener el número de contracción desde el principio.
Tomemos un ejemplo real que ejecutamos el año pasado. Un cliente acudió a nosotros necesitando un molde para una caja de plástico industrial de 150 cm de largo para almacenar autopartes. Usaron una tasa de contracción genérica del 2% para el HDPE, pero su grado específico de HDPE (lo descubrimos más adelante) tiene una tasa de contracción del 2,8%, porque está cargado con algo de fibra de carbono para mayor robustez. Probaron con otro fabricante de moldes que no se adaptó a eso, y las primeras cajas que produjeron eran 4,2 cm demasiado cortas. Desperdiciaron 5.000 kg de material plástico y perdieron un mes de tiempo de producción reelaborando el molde. Además, sus clientes devolvían cajas que no se ajustaban a las dimensiones de palé requeridas. Es exactamente por eso que siempre probamos el grado de plástico específico que utilizan nuestros clientes antes de finalizar cualquier diseño de molde.

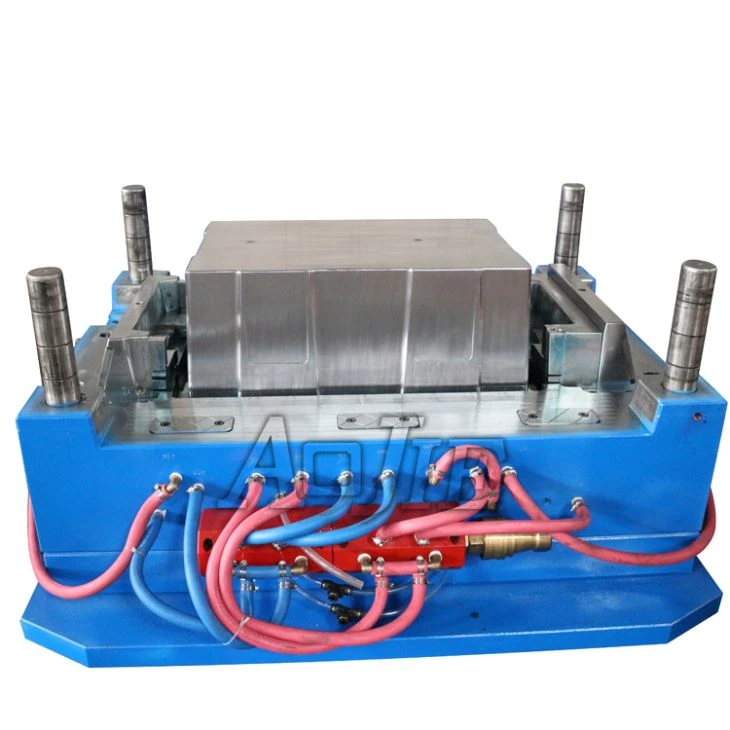
Otro gran problema: la precisión dimensional y la uniformidad en toda la caja. Las cajas grandes no son sólo una línea recta: tienen paredes, manijas, nervaduras de refuerzo y, a veces, tapas integradas. La contracción no se produce de manera uniforme en todas las partes del molde. Por ejemplo, las secciones gruesas, como la base de una caja, se encogerán más que las paredes delgadas, porque tardan más en enfriarse. Si no toma en cuenta esa contracción diferencial, terminará con una caja deformada, una que se inclina cuando se apila o que tiene una tapa torcida que no sella. La deformación puede parecer una cosa pequeña, pero en el caso de cajas apiladas de 10 en un almacén, una caja inferior deformada puede provocar que toda la pila colapse. También hemos visto que eso sucede: las cajas de carne de un cliente de supermercado (puede consultar nuestros moldes de plástico para cajas de carne para ese caso de uso) salieron deformadas y el 20 % de ellas se dañaron durante el transporte porque la tapa no se cerraba. Tuvieron que retirar un envío por valor de 120.000 dólares, todo porque alguien se saltó los cálculos de contracción.
Espera, pero no toda contracción es mala, ¿verdad? No, esta es la cuestión: podemos utilizar la contracción a nuestro favor al diseñar moldes. Para cajas grandes, podemos modificar los canales de enfriamiento del molde para controlar qué tan rápido se enfrían las diferentes partes de la cavidad, lo que equilibra la contracción. Por ejemplo, las nervaduras de refuerzo en el costado de una caja se enfrían más rápido que la base, por lo que hacemos que el sistema de enfriamiento de la base del molde sea un poco más eficiente para retardar esa contracción. También utilizamos software de simulación para trazar la contracción esperada en todo el molde incluso antes de comenzar a mecanizar. Eso nos ahorra a nosotros y a nuestros clientes mucho tiempo y molestias: no tenemos que realizar pruebas una y otra vez para ajustar los tamaños.
También hablemos de cómo interactúa la contracción con diferentes tipos de cajas, porque esa es una gran parte de la razón por la que los clientes acuden a nosotros en busca de moldes especializados. Hemos fabricado moldes de plástico para cajas de cerveza, moldes de plástico para cajas de alimentos e incluso moldes de plástico para cajas de leche líquida. Cada uno de ellos utiliza un grado de plástico diferente, lo que significa una tasa de contracción diferente. Para las cajas de cerveza, deben ser lo suficientemente rígidas para apilar cajas pesadas, por lo que utilizamos un HDPE más rígido con una tasa de contracción más baja (alrededor del 1,8-2,2%). Para las cajas de leche, que suelen ser opacas y necesitan retener líquidos, utilizamos un HDPE de alto punto de fusión con una contracción ligeramente mayor (2,5-3%). Si los mezcláramos, las cajas de cerveza serían demasiado pequeñas para caber en botellas de cerveza estándar, y las cajas de leche se deformarían al llenarlas con leche fría. Se trata de hacer coincidir la tasa de contracción con el uso final de la caja.
Lo entiendo: para alguien que no está en el negocio de la fabricación de moldes, la contracción puede parecer una variable aleatoria y frustrante. Pero para nosotros es sólo parte del proceso. Hemos tomado atajos antes, cuando éramos más jóvenes, y eso nos costó clientes. Ahora, nos aseguramos de que cada molde que diseñamos incluya un perfil de contracción adaptado al material plástico exacto de nuestro cliente. También ofrecemos tiradas de moldes de prueba con lotes pequeños para que los clientes puedan comprobar las dimensiones antes de invertir en la producción completa.
Por lo tanto, si está buscando un molde de plástico para cajas grandes, ya sea para envío, almacenamiento o cualquier otro uso, no se limite a mirar el precio. Pregunte al proveedor de moldes cómo contabilizan la tasa de contracción. Pregunte si prueban su calidad de plástico específica, si utilizan software de simulación y si ofrecen pruebas. Los moldes baratos que omiten esos pasos pueden ahorrarle unos cuantos dólares por adelantado, pero le costarán mucho más en desperdicio de material, retrasos en la producción y productos defectuosos en el futuro.
Al fin y al cabo, un buen molde no es sólo un trozo de acero con forma de caja. Es un diseño que tiene en cuenta cada pequeño detalle, incluida la contracción. Es por eso que hemos podido construir relaciones a largo plazo con nuestros clientes: ellos saben que no tomamos atajos en cosas que importan, como las pérdidas. Si está buscando un molde de caja grande de plástico confiable, o incluso uno especializado como el molde de inyección de caja de plástico para un caso de uso específico, contáctenos para analizar sus necesidades. Estamos aquí para asegurarnos de que obtenga un molde que funcione bien la primera vez, sin sorpresas por encogimiento.
Referencias:
- Rosato, DV y Rosato, MG (2000). Manual de moldeo por inyección. Saltador.
- Crawford, RJ (2013). Ingeniería de Plásticos. Butterworth-Heinemann.
- Sociedad Estadounidense de Pruebas y Materiales (ASTM D955-17). Método de prueba estándar para la contracción de termoplásticos.
- Grewell, DA, Benatar, A. y Park, JB (2007). Manual de procesamiento de plásticos y compuestos. Prensa CRC.