

Cuando dirige un negocio de suministro de moldes para cajas de plástico, nada golpea más fuerte que un molde que ha perdido su filo, especialmente cuando sus clientes esperan plazos ajustados para recibir grandes cajas de almacenamiento, cajas de herramientas o cajas de plástico personalizadas. He estado en este juego durante 12 años, parado junto a mi equipo mientras sacamos un molde obstruido, descolorido o deformado de la máquina de inyección al final de un turno de 12 horas. A todos nos ha pasado: un molde que la semana pasada estaba perfecto ahora deja rayas en el plástico, deja burbujas de aire o no se llena uniformemente. La mayoría de las veces, el problema no está en el diseño del molde ni en el proceso de inyección, sino que el molde no se limpió adecuadamente.
Limpiar moldes de cajas de plástico no se trata solo de limpiar una superficie. Es una combinación de ciencia, rutina y saber qué funciona para el tipo específico de moho con el que estás trabajando. Ya sea que esté manejando unMolde de caja de almacenamiento grandeque se utiliza para producir contenedores grandes y rígidos, unMolde de caja de herramientas de plásticohecho para sostener herramientas pequeñas de precisión o unMolde de caja de herramientas de plásticoque necesita bordes afilados y definidos, cada componente necesita un enfoque de limpieza personalizado. Saltarse un paso o utilizar el limpiador incorrecto puede acumular residuos con el tiempo, desgastar piezas críticas y reducir la vida útil de un molde a la mitad.
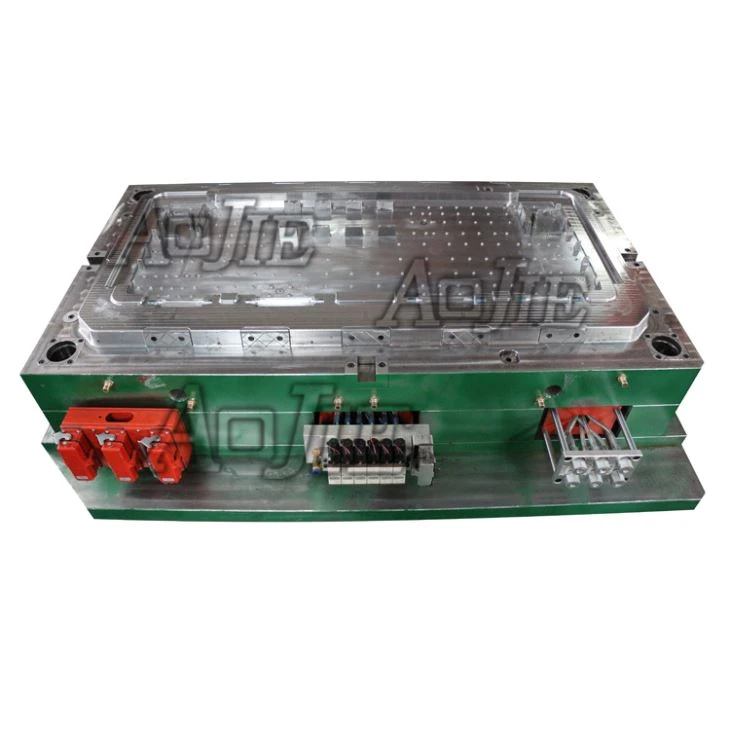

Analicemos cómo limpiamos nuestraMolde de caja de plásticocomponentes de manera efectiva, paso a paso, y qué evitar en el camino.
Primero, es necesario comprender qué hay realmente en el molde. Cuando el plástico se funde y se inyecta en un molde, con el tiempo se acumulan dos tipos principales de residuos: residuos de degradación térmica y contaminación externa. Los residuos térmicos provienen del propio plástico, cuando el calor rompe las cadenas de polímero durante ciclos de inyección repetidos, dejando una película carbonizada y pegajosa en la superficie del molde. En el caso del polipropileno (PP), el material más común para cajas de almacenamiento, este residuo es de color amarillo claro o tostado. En el caso de los plásticos de ingeniería como el ABS, que se utilizan en cajas de herramientas, es más oscuro, casi negro y más difícil de quitar. La contaminación externa proviene de elementos como restos de agentes desmoldantes, polvo del piso de la fábrica o incluso pequeñas virutas de metal debido al desgaste de otras piezas de la máquina. Si este residuo no se elimina, se mete entre las mitades del molde cuando se cierran, provocando rebabas, relleno desigual o incluso rayones en la pieza plástica final.
Incluso antes de tocar el molde, la seguridad no es negociable. Los moldes son pesados (algunos moldes de cajas de almacenamiento grandes pesan miles de libras) y tienen bordes afilados, cavidades estrechas y resortes de alta presión. Apague siempre la máquina de inyección, bloquee el suministro de energía (este es el protocolo estándar de OSHA, incluso si se encuentra en un taller pequeño) y deje que el molde se enfríe por completo. Tocar un molde caliente puede provocar quemaduras graves y un movimiento repentino de un molde bloqueado puede aplastar los dedos o las manos. Una vez vi a un nuevo miembro del equipo saltarse este paso y pasar tres días en el hospital; Ese es un error que nunca dejaremos que nadie repita.
Una vez que el molde sea seguro de manipular, el primer paso de nuestro proceso es el desmontaje. No se limpia un molde mientras todavía está atornillado a la máquina. Lo descomponemos en sus componentes principales: la placa de la cavidad, la placa del núcleo, los pasadores expulsores, el casquillo del bebedero y cualquier acción lateral que se mueva para formar elementos como pestillos de la caja de herramientas. Para piezas pequeñas, utilizamos mazos de goma para separar los componentes suavemente; los martillos de acero pueden picar o agrietar el acero del molde. Para moldes más grandes, como moldes de cajas de almacenamiento grandes, utilizamos puentes grúa con correas que se ajustan alrededor de los puntos de elevación del molde; Nunca utilice los pasadores expulsores o los pasadores de alineación para levantar un molde; son piezas de precisión y doblarlas implica reparaciones costosas.
Ahora, la limpieza real. Lo dividimos en dos partes: limpieza ligera para el mantenimiento rutinario, semanal y limpieza profunda para cuando se han acumulado residuos durante meses o cuando cambiamos de materiales plásticos (de PP a ABS, por ejemplo). La limpieza de rutina es algo que hacemos cada 500-1000 ciclos de inyección, dependiendo del material. Para ello utilizamos una combinación de limpieza criogénica y paños suaves y no abrasivos. La limpieza criogénica es perfecta en este caso: utiliza aire comprimido para disparar pequeñas bolitas de CO2 congeladas a la superficie del molde. Los gránulos golpean el residuo, se vaporizan instantáneamente y eliminan la contaminación sin rayar la superficie pulida del molde. Probamos el pulido con chorro de arena una vez, e incluso con arena fina, dejó microrayones en la placa de la cavidad de un pequeño molde de caja de herramientas, rayones que hicieron que la caja de herramientas de plástico final pareciera opaca y rechazada por nuestro cliente. El hielo seco es más caro, pero merece la pena por la calidad de acabado que esperan nuestros clientes. Para lugares difíciles de alcanzar, como los pequeños orificios del expulsor, utilizamos un cepillo de nailon con un limpiador de moldes suave con pH neutro, sin cepillos de alambre ni lana de acero. Esos rayarán la superficie y dificultarán la liberación del plástico en ciclos futuros.
La limpieza profunda es para cuando se acumulan residuos, como cuando un molde no se utiliza durante algunos meses o cuando cambiamos de un plástico de ingeniería de alta temperatura a un PP de menor temperatura. Para ello utilizamos una solución de inmersión de moldes no corrosiva a base de agua. Colocamos las piezas desmontadas del molde en un tanque calentado con la solución, las dejamos en remojo durante 8 a 12 horas y luego usamos un raspador de plástico suave para levantar el residuo. Aquí nunca usamos solventes fuertes como acetona o metiletilcetona (MEK), ya que corroen la superficie del molde y se endurecen con el tiempo, especialmente en moldes de cajas de herramientas que tienen piezas ajustadas y detalladas. Después del remojo, enjuagamos las piezas con agua desionizada (el agua del grifo tiene minerales que dejan manchas, que aparecen en la pieza plástica final) y las secamos inmediatamente con aire comprimido. El agua que quede en el molde provocará corrosión durante el almacenamiento, un problema que evitamos a toda costa.
Luego están las piezas pequeñas, que a menudo se pasan por alto: pasadores expulsores, casquillos de bebedero y pasadores de alineación. Estas piezas se mueven mucho, por lo que incluso una pequeña cantidad de residuo en ellas puede provocar que se peguen. Para los pines expulsores, utilizamos un paño de microfibra sin pelusa y una pequeña cantidad de lubricante para moldes sin silicona. Espere: sin silicona, no con silicona normal. La silicona normal deja un residuo que se transfiere a la parte de plástico, lo que dificulta que la pintura o las etiquetas se adhieran. Para los pasadores de alineación, utilizamos un kit de limpieza de precisión con pequeños hisopos de algodón para introducirlos en las ranuras donde encajan en la placa del molde. No nos saltamos este paso, porque un pasador de alineación ligeramente doblado o sucio puede hacer que las dos mitades del molde se muevan, arruinando 100 piezas en una sola ejecución.
Después de la limpieza viene la inspección y el almacenamiento, que son tan importantes como la limpieza misma. Puedes limpiar un molde perfectamente, pero si lo guardas mal, se estropeará antes del siguiente uso. Nos tomamos 10 minutos después de cada limpieza para inspeccionar cada pieza: verifique si hay rayones en la cavidad, pasadores de expulsión doblados y cualquier residuo sobrante en el bebedero. Para moldes de cajas de almacenamiento grandes, revisamos el borde de la cavidad donde se unen las dos mitades; cualquier pequeña muesca aquí provocará rebabas en la caja de plástico final. Una vez que estamos seguros de que el molde está limpio y sin daños, cubrimos todas las superficies de acero con una fina capa de aceite antioxidante, luego lo envolvemos en una película plástica sin ácido y lo guardamos en un área seca y con temperatura controlada. No apilamos artículos pesados encima de los moldes y etiquetamos cada molde claramente con el número de pieza y la fecha de la última limpieza. Esta rutina ha reducido nuestros costos de reparación de moldes en un 35 % en los últimos cinco años. Es una cifra que sigo de cerca, porque moldes limpios significan clientes satisfechos.
Algunos clientes me han preguntado por qué no utilizamos simplemente la limpieza ultrasónica para todos los moldes. El ultrasonido funciona mediante el uso de ondas sonoras de alta frecuencia para agitar una solución de limpieza, eliminando los residuos de piezas pequeñas, pero no es bueno para moldes grandes y complejos. Las ondas sonoras pueden causar pequeñas grietas en el acero para moldes con alto contenido de carbono, lo cual es común en los moldes de cajas de herramientas que tienen esquinas afiladas. Para piezas pequeñas y simples, como los pasadores eyectores, el ultrasonido funciona bien, pero para la placa de la cavidad principal, nos atenemos al hielo seco o al método de inmersión. Se trata de adaptar el método de limpieza al diseño del molde.
Otro error común que vemos que cometen los nuevos propietarios de moldes es esperar demasiado para limpiar. Si dejas que los residuos se horneen en un molde durante un mes, será tres veces más difícil de eliminar y tendrás que usar limpiadores más fuertes que dañan el molde. Recomendamos una limpieza profunda mensual para cada molde, sin importar cuántos ciclos se realice. Para nuestro equipo de producción, esto está programado inmediatamente después de la limpieza de mantenimiento semanal, sin excepciones.
Al final del día, cuando un cliente se acerca y dice que necesita un nuevo molde de caja de almacenamiento grande o un molde de caja de herramientas de plástico duradero, sabemos que el rendimiento de ese molde comienza con cómo lo cuidamos. La limpieza no es una tarea tediosa; es parte del proceso de control de calidad. Un molde limpio no sólo produce mejores piezas de plástico: genera confianza, porque nuestros clientes saben que, cuando realizan un pedido, sus piezas serán consistentes, cumplirán con las especificaciones y estarán libres de defectos.
Si es un fabricante que busca un producto confiableMolde de caja de plásticoque está diseñado para durar con el cuidado adecuado, o si tiene preguntas sobre el mantenimiento de sus moldes actuales, estamos aquí para ayudarlo. Nuestro equipo tiene años de experiencia con todo tipo de moldes de inyección de plástico, desdeMoldes para cajas de almacenamiento grandespara uso industrial paraMoldes de inyección de kit de herramientas de plásticopara productos de consumo. Trabajamos con los clientes para desarrollar planes de mantenimiento personalizados que se ajusten a sus necesidades de producción y mantengan sus moldes en funcionamiento durante años. Póngase en contacto con nuestro equipo hoy para analizar sus requisitos y saber cómo podemos respaldar su operación.
Referencias
- Organización Internacional de Normalización. (2018). Moldes de Plástico: Requisitos Generales de Mantenimiento y Limpieza. Norma ISO 10978:2018.
- Instituto Nacional Estadounidense de Estándares. (2020). Normas de seguridad para operaciones de moldeo por inyección. ANSI B11.1-2020.
- Asociación de Tecnología del Plástico. (2021). Mejores prácticas de mantenimiento de moldes para moldeo por inyección. Informe técnico de la PTA 21-04.
- Kobayashi, T. y Lee, S. (2019). Efectos de los métodos de limpieza sobre la integridad de la superficie del acero del molde. Revista de tecnología de moldeo por inyección de plástico, 23(2), 112-120.